- Дом
- О нас
- Продукты
- Детали порошковой металлургии
- Штамповочные детали амортизатора
- Резиновые детали амортизатора
- Пластиковые детали амортизатора
- Поршневой шток амортизатора
- Спиральная пружина амортизатора
- Скользящая втулка DU
- Крепления амортизатора
- Стальная труба
- Полные амортизаторы
- Оборудование для производства и испытаний компонентов амортизаторов
- Новости
- Скачать
- Отправить запрос
- Связаться с нами
русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Продукты
Мы поставляем компоненты амортизаторов всех категорий, включая поршни, штамповки, резиновые уплотнения, поршневые штоки, пружины, а также станки для обвязывания и накатки канавок собственной разработки.
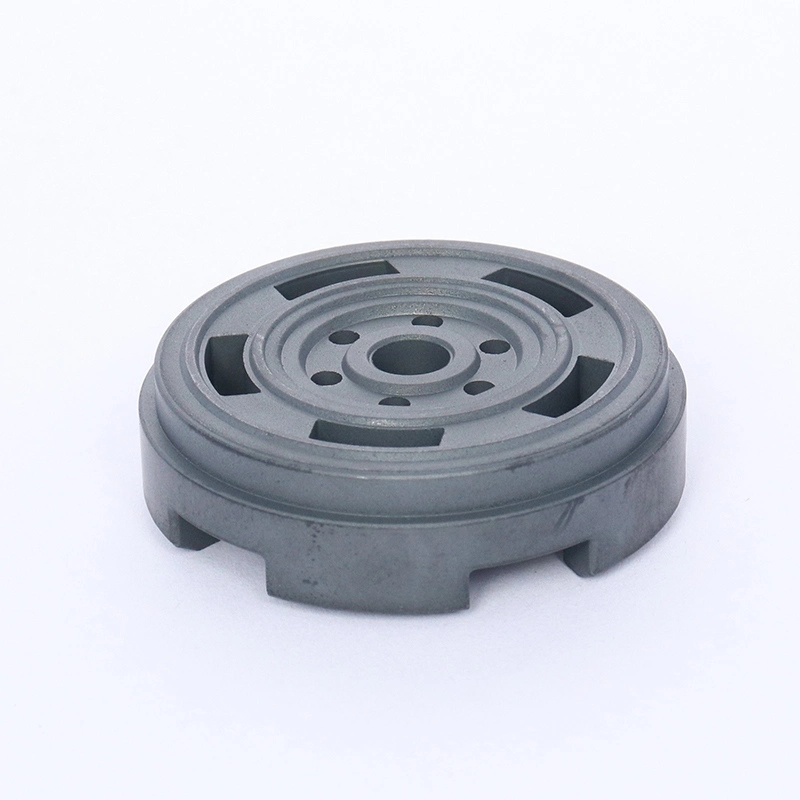

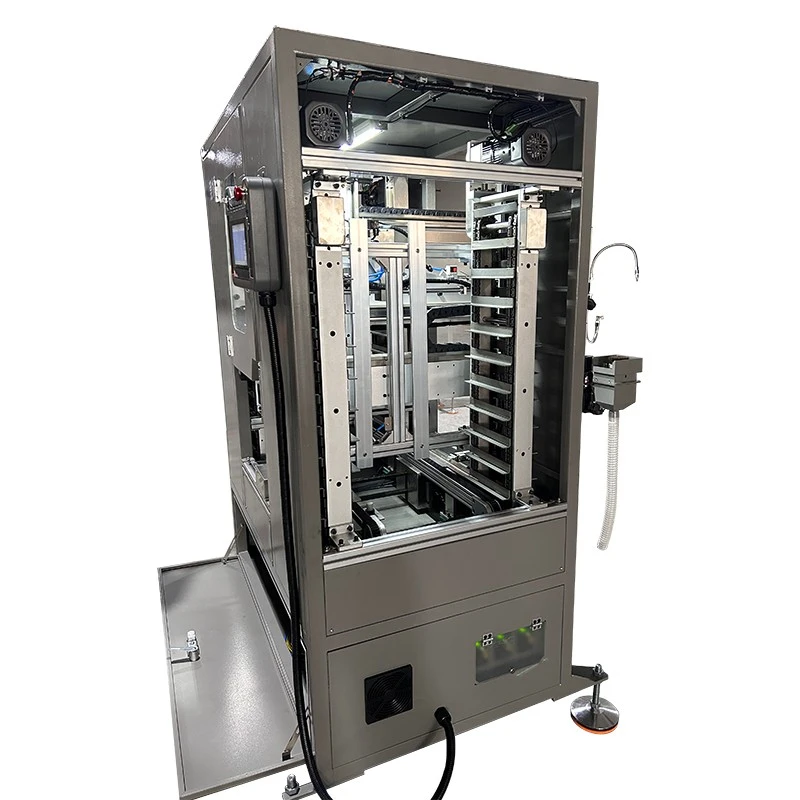
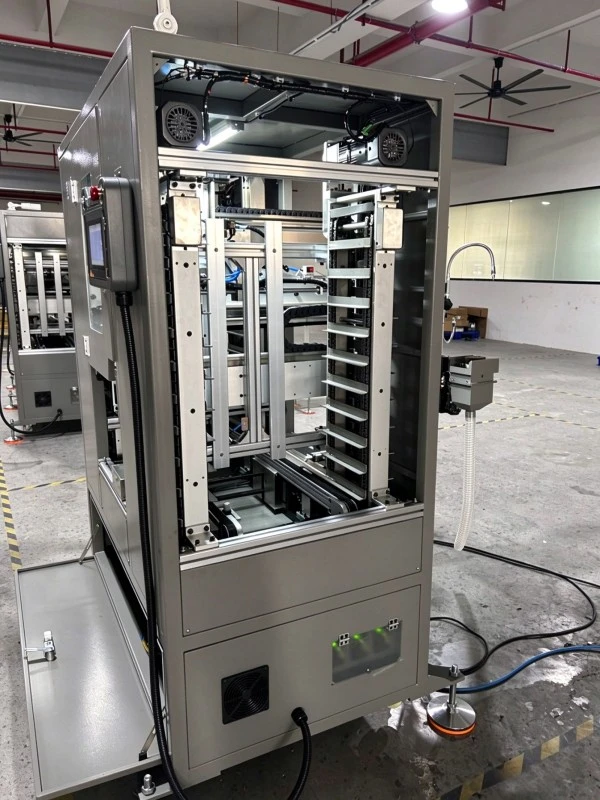
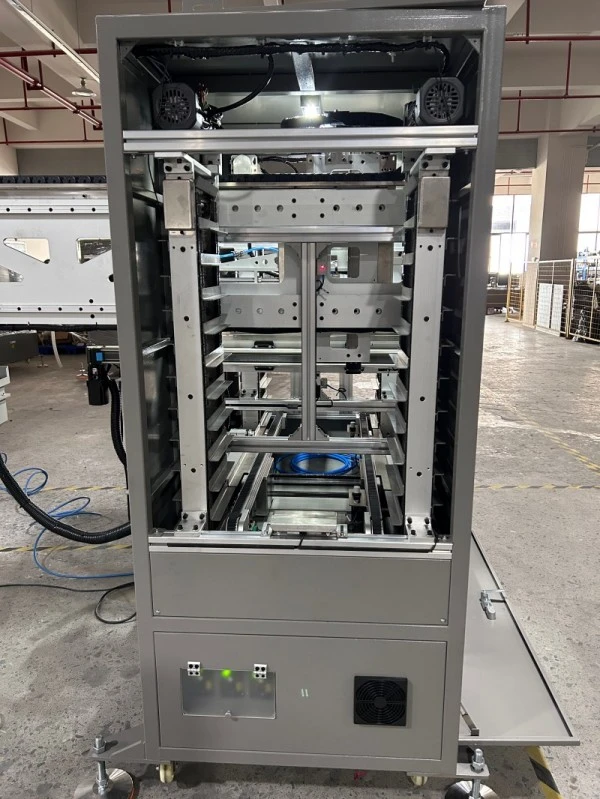
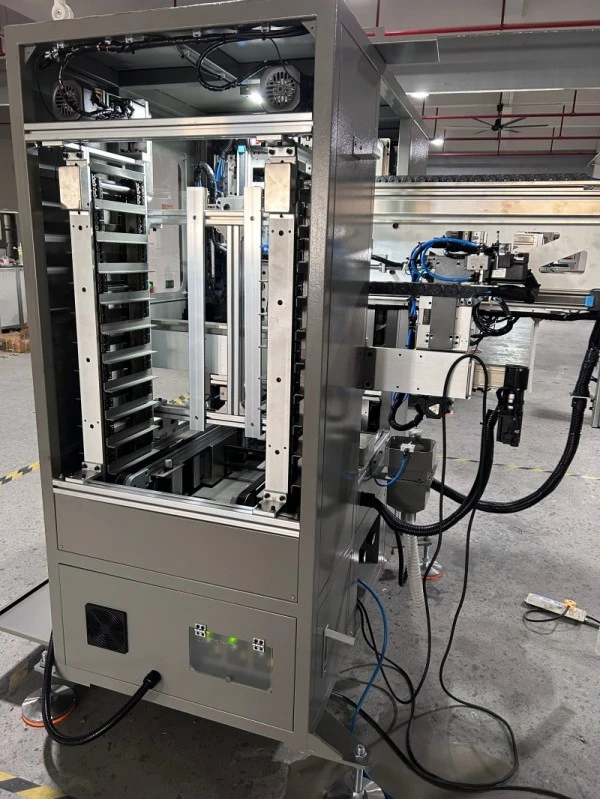
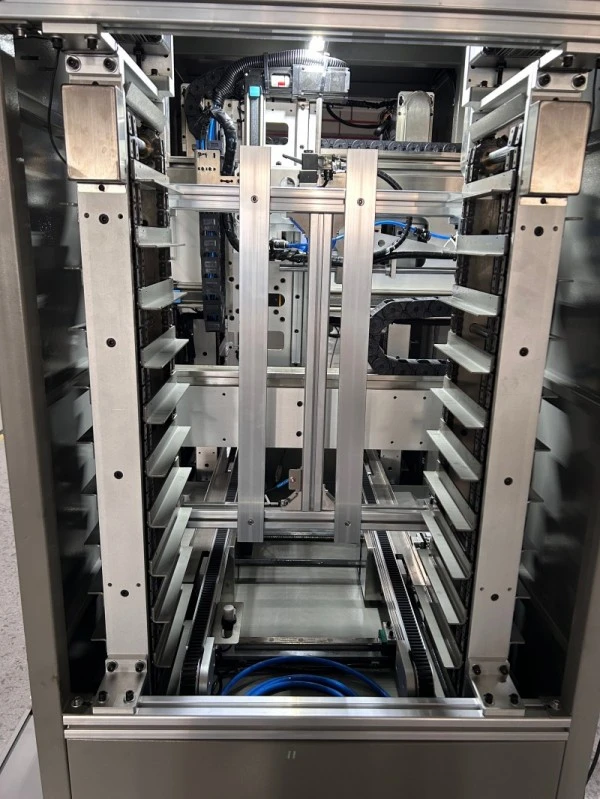
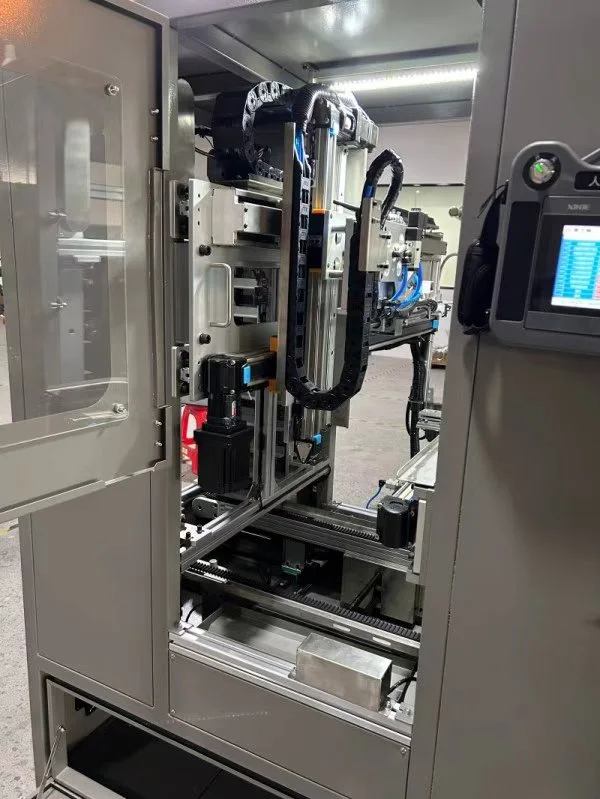
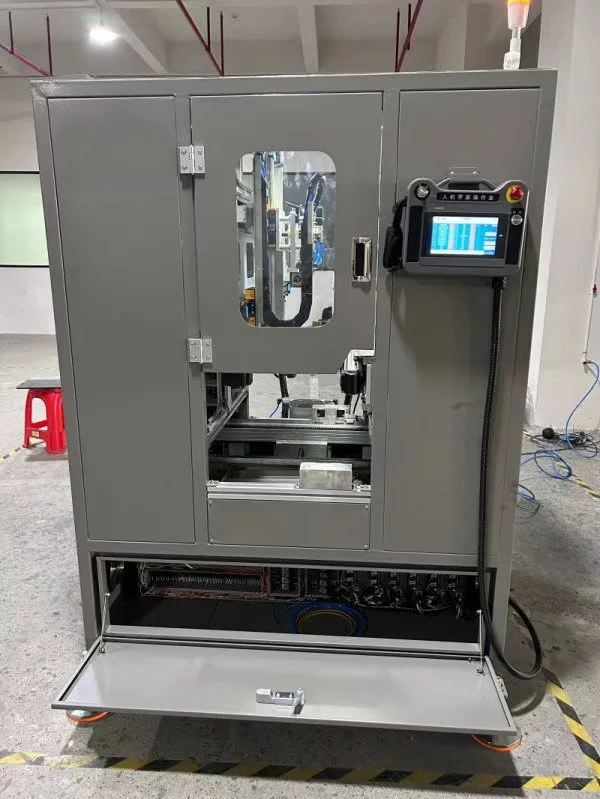
Полностью автоматическая машина для обработки и укладки деталей порошковой металлургии
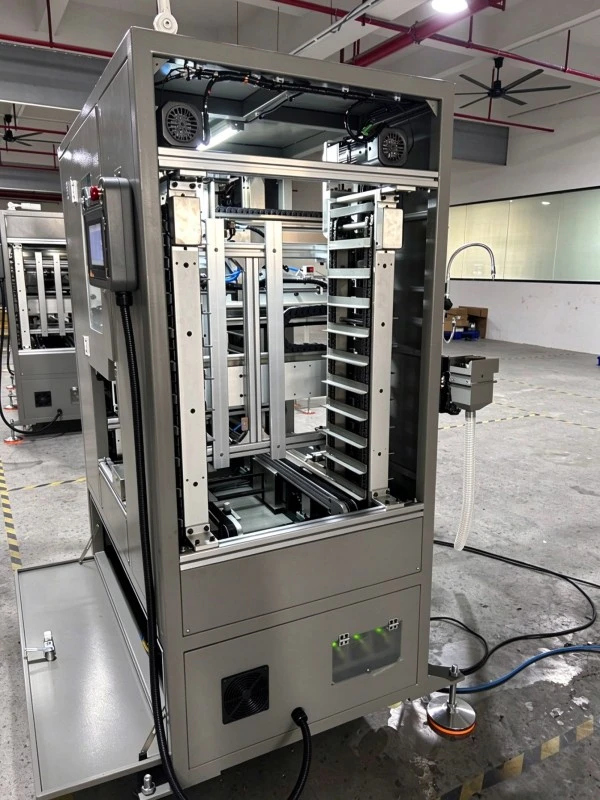
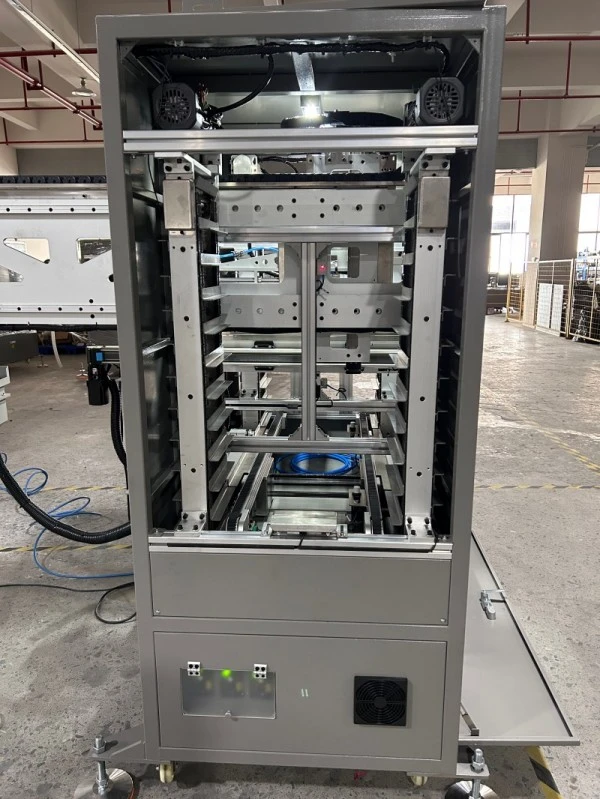
XIAYI разрабатывает автоматизированные решения для послепечатной обработки для производства компонентов порошковой металлургии (PM). Эта полностью автоматическая машина для обработки и укладки на поддоны деталей порошковой металлургии, предназначенная для работы с механическими прессами для компактирования порошков и гидравлическими сервопрессами серии FY, автоматизирует передачу хрупких сырых прессовок из матрицы пресса в лотки для спекания.
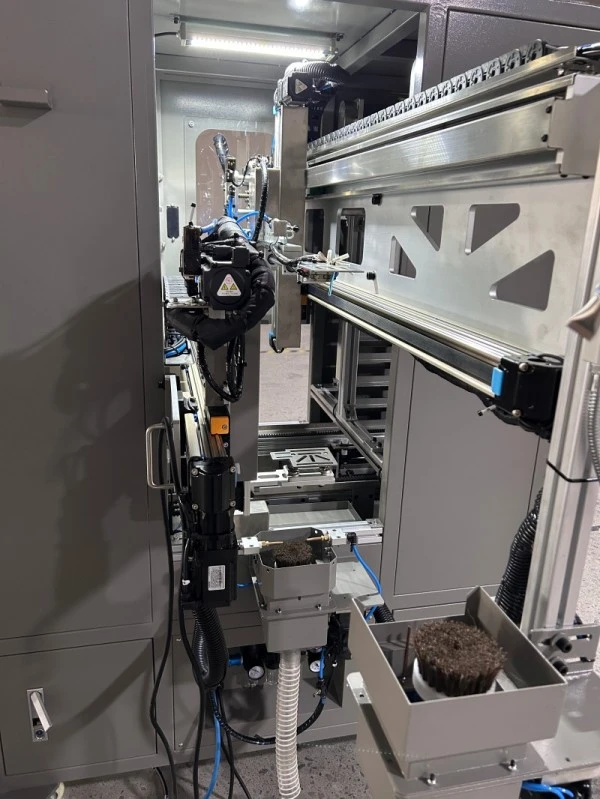
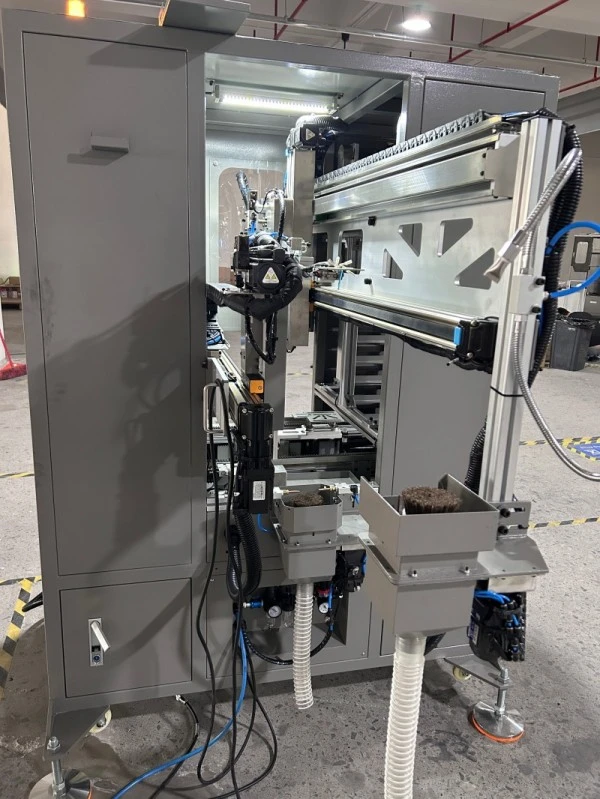
The Полностью автоматическая машина для обработки и укладки деталей порошковой металлургиивключает удаление деталей из полости матрицы, двустороннюю порошковую чистку, переворот заготовки на 180°, автоматическую загрузку лотков, подачу пустых лотков и буферизацию полных лотков. Сокращая ручной контакт с неспеченными компонентами, система помогает свести к минимуму сколы и поломки, связанные с обращением, одновременно поддерживая более последовательный производственный процесс.
Приводимая в действие многоосными сервоприводными модулями ремня ГРМ и управляемая через ПЛК с сенсорным ЧМИ, рабочая станция поддерживает четыре взаимозаменяемых метода захвата: зажим, магнитный захват, вакуумное всасывание и внутреннее расширение. Операторы могут регулировать параметры движения, расстояние между деталями и порядок укладки на поддоны через интерфейс управления, что делает систему подходящей для различных геометрических форм компактных машин и производственных требований.
Автоматизированная послепечатная обработка
Удаление детали из полости матрицы
После того, как пресс для прессования порошка завершает цикл формования и отправляет соответствующий сигнал, манипулятор захвата входит в зону матрицы, захватывает неспеченную прессовку и выдвигается из формы.
Такая автоматическая передача снижает необходимость операторов вручную извлекать хрупкие детали из зоны пресса. Рабочая станция спроектирована таким образом, чтобы взаимодействовать с прессом посредством проводных сигналов, а отказ датчика вызывает срабатывание сигнализации и реакцию остановки пресса в соответствии с конфигурацией поставляемого оборудования.
Способ захвата следует выбирать в соответствии с формой, материалом, весом и состоянием поверхности заготовки, чтобы предотвратить деформацию или повреждение во время манипуляций.
Двусторонняя порошковая чистка
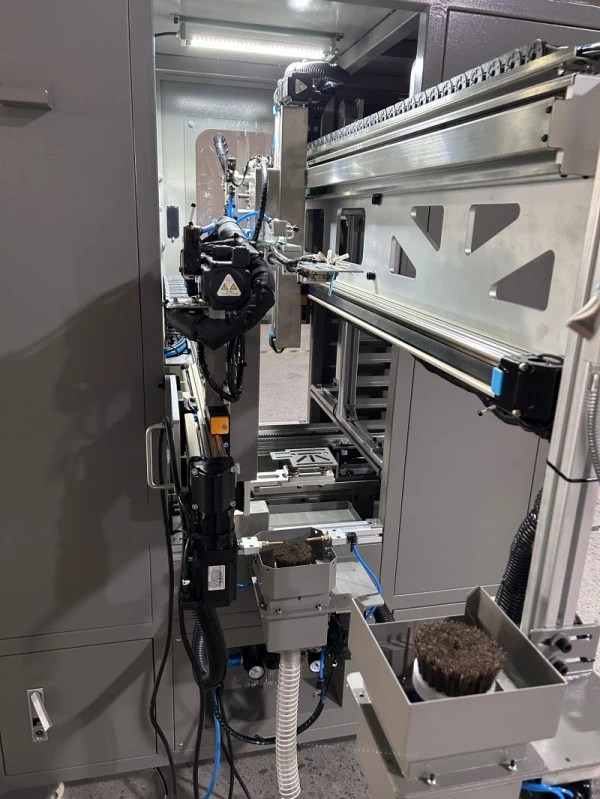
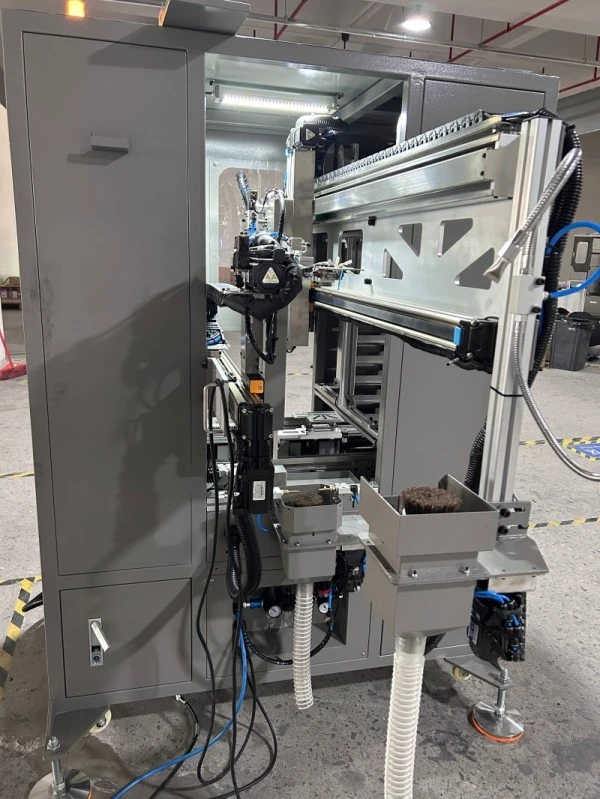
После формования неспеченные прессовки могут сохранять рыхлый порошок и мелкие заусенцы. На рабочей станции используются две щеточные станции для очистки нижней и верхней поверхностей перед укладкой на поддоны.
В щеточных узлах используются тонковолокнистые щетки с регулируемым диапазоном скорости 0–1100 об/мин. Продувка воздухом и канал для сбора пыли помогают удалить рассыпчатый порошок из рабочей зоны.
Этот процесс помогает уменьшить остаточный порошок и небольшие заусенцы перед спеканием. Фактический результат очистки зависит от геометрии детали, настроек щетки и характеристик материала, поэтому покупатели должны оценить репрезентативные образцы во время проверки процесса.
Переворот заготовки и загрузка лотка
После первой операции чистки манипулятор захвата передает деталь на манипулятор укладки на поддоны. Второй манипулятор поворачивает заготовку на 180° для очистки верхней поверхности перед размещением ее в назначенном месте на лотке.
После заполнения ряда лоток продвигается на запрограммированное расстояние между деталями. Затем машина продолжает укладывать оставшиеся детали в соответствии с выбранной схемой укладки на поддоны.
Система управления поддерживает настройку параметров перемещения, подъема, угла переворота, укладки слоев и расстояния между деталями. Это позволяет регулировать конструкцию через HMI без внесения механических изменений в каждый параметр позиционирования.
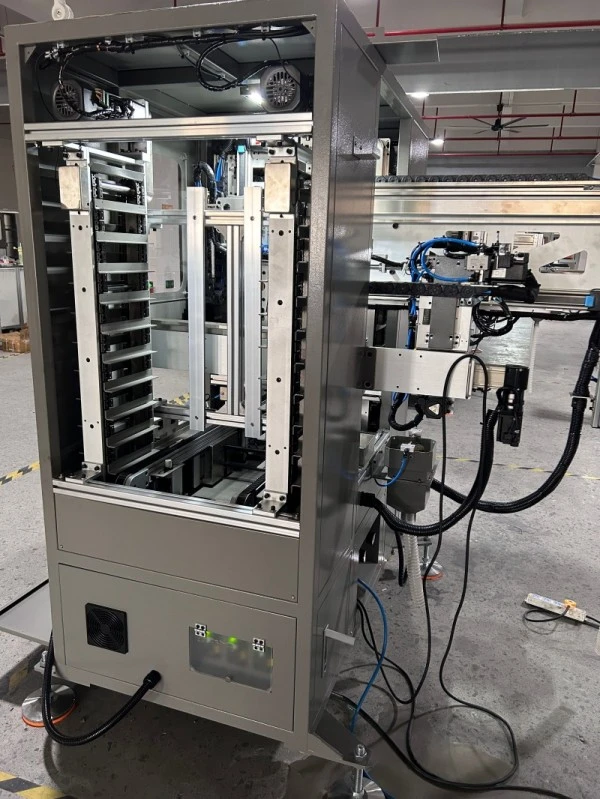
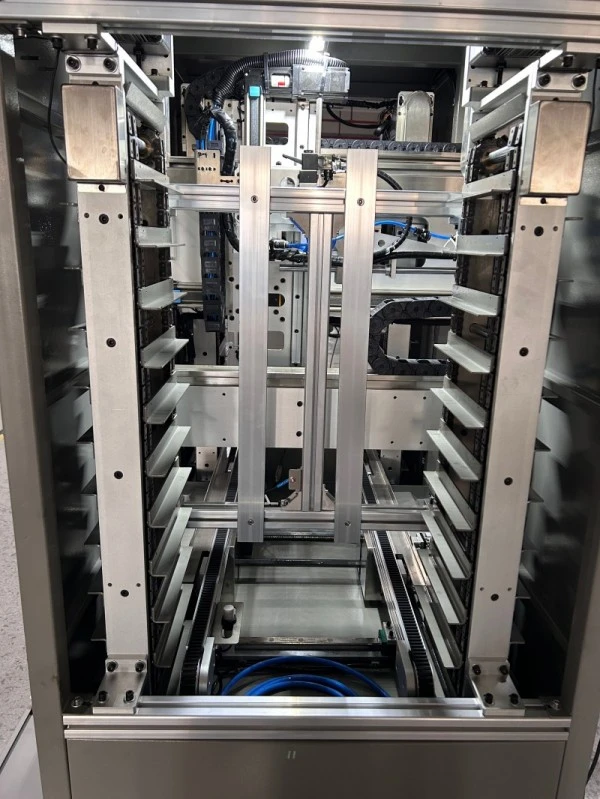
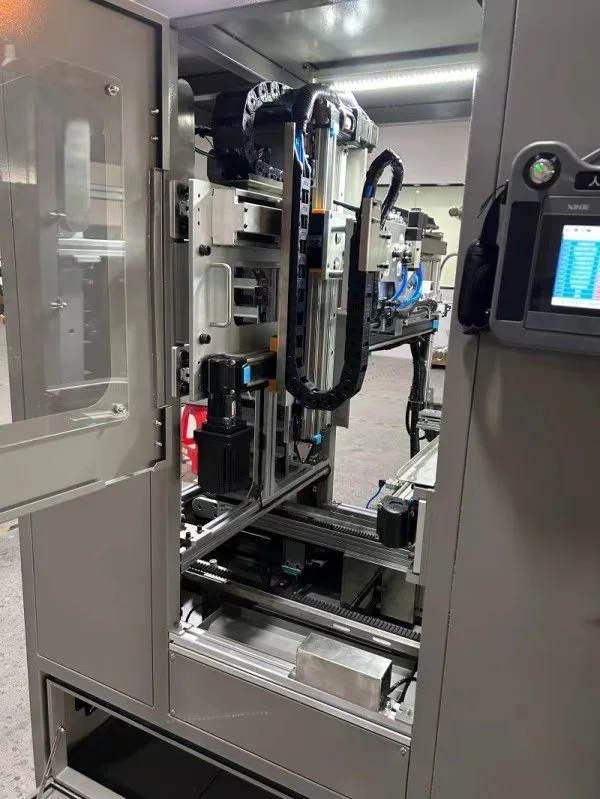
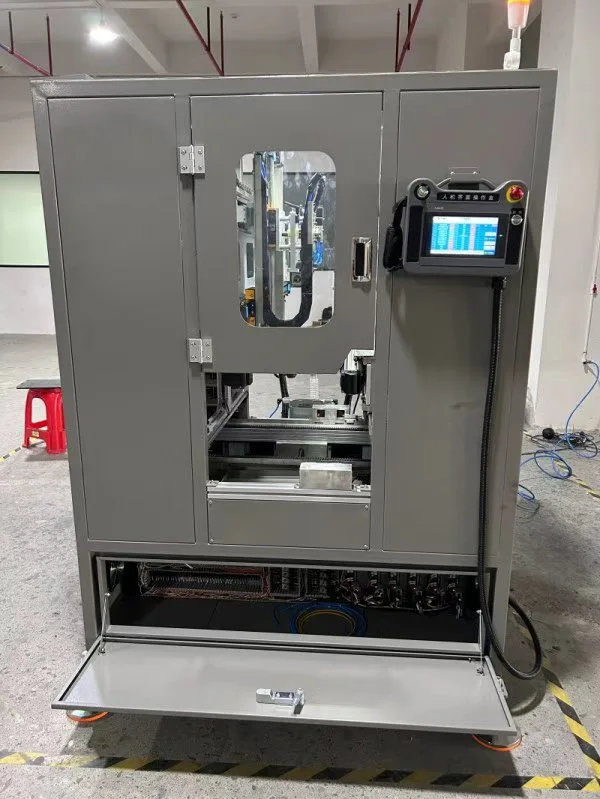
Варианты захватов и совместимость деталей
Четыре метода захвата
Различные зеленые компакты требуют разных стратегий обращения. Рабочая станция поддерживает четыре варианта быстросменных захватов, что позволяет выбирать настройки перемещения в соответствии с конструкцией детали.
| Метод захвата | Подходящие характеристики детали | Рекомендации по выбору |
| Зажимной захват | Детали с подходящим внешним профилем и достаточной устойчивостью к усилию зажима. | Подтвердите положение контакта и давление зажима. |
| Магнитный захват | Подходящие магнитные материалы | Проверьте реакцию материала и силу захвата. |
| Вакуумный захват | Тонкостенные или хрупкие детали, подходящие для вакуумного захвата. | Подтвердите доступную площадь всасывания, состояние поверхности и уплотнение. |
| Захват внутреннего расширения | Детали с подходящим внутренним отверстием | Подтвердите размеры отверстия и допустимую внутреннюю контактную силу. |
Это скорее рекомендации по выбору, чем универсальные правила. Фактическую пригодность захвата следует проверять на заготовках заказчика, особенно для тонкостенных деталей, деталей неправильной формы и неспеченных прессовок, чувствительных к локальному давлению.
Поддерживаемый диапазон заготовок
Стандартный заявленный диапазон перемещения охватывает заготовки диаметром 8–60 мм, высотой 3–35 мм и максимальным индивидуальным весом 100 г.
Высоту подборщика можно регулировать в пределах 1000–1400 мм от пола до положения подборщика. Это помогает учесть различия в высоте пресса, конфигурации матрицы и глубине ямы при условии подтверждения фактической компоновки машины.
Для деталей, размеры и вес которых выходят за пределы указанного диапазона, компания XIAYI должна оценить требуемый захват, диапазон перемещения и способ перемещения, прежде чем подтверждать совместимость.
Лоток для подачи и буферизации
Автоматическая подача пустых лотков
Полностью автоматическая машина для перемещения и паллетирования деталей порошковой металлургии включает в себя магазин пустых лотков заявленной вместимостью до девяти лотков. Совместимые варианты лотков включают сетчатые лотки, графитовые пластины и лотки для спекания из нержавеющей стали.
Указанный диапазон размеров лотков составляет 220–400 мм в длину и 200–300 мм в ширину. Покупатели, использующие существующие лотки, должны предоставить их размеры и физический образец для проверки совместимости. В прилагаемых требованиях указано, что деформация дна лотка не должна превышать 2 мм.
Полный лоток для хранения
Когда лоток полностью загружен, механизм транспортировки передает его в секцию буферизации полного лотка и приводит пустой лоток в рабочее положение. В буфере можно хранить до девяти полных лотков с максимальной заявленной нагрузкой 80 кг.
Когда зона хранения заполненных лотков достигает полной емкости, звуковой и визуальный сигнал предупреждает оператора о необходимости удалить загруженные лотки. Такое расположение снижает необходимость частой замены лотков вручную во время производства, хотя непрерывная работа по-прежнему зависит от своевременного сбора и пополнения лотков.
Переход к процессу спекания
Рабочая станция предназначена для объединения послепечатной обработки с последующими операциями спекания. После загрузки совместимые лотки можно перенести в печь для спекания с сетчатой лентой или подходящую последующую станцию.
Для проектов, требующих более интегрированного потока материала, дополнительные конфигурации включают в себя стыковочный узел для передачи лотков AGV, модуль распределения нескольких прессов и интерфейс со станцией загрузки аглопечи. Эти варианты требуют специфичной для проекта компоновки и оценки времени цикла.
Серводвижение и переключение
Регулируемые параметры движения
Оси подбора и паллетирования используют модули зубчатого ремня с сервоприводом. Операторы могут вводить расстояние перемещения, положения подъема, углы переворота, слои укладки на поддоны и расстояние между деталями через сенсорный экран HMI.
Эта настройка на основе параметров упрощает настройку схем укладки на поддоны при переключении между совместимыми продуктами. Для каждого нового типа детали необходимо подготовить и утвердить подходящую программу и устройство захвата.
Максимальная заявленная высота штабелирования составляет 60 мм. Разрешенное расположение зависит от геометрии детали, расположения лотка и метода обращения; Покупатели должны подтвердить, подходит ли предполагаемая схема штабелирования для их зеленых компактов.
Пространство для смены кубиков
Узел захвата захвата может перемещаться назад, оставляя примерно 800 мм пространства для регулировки штампа пресса и замены пресс-формы. Эта функция предназначена для того, чтобы сделать рутинную работу с инструментами более удобной, не требуя снятия всей рабочей станции.
Перед установкой проверьте фактическое пространство для технического обслуживания, доступ оператора и расположение дверей машины в соответствии с существующей компоновкой пресса.
Система безопасности и контроля
Пресс-блокировка
Полностью автоматическая машина для обработки и паллетирования деталей порошковой металлургии подключается к прессу через проводной сигнальный интерфейс с помощью авиационного разъема. Последовательность прессования и перемещения координируется посредством соответствующих рабочих сигналов.
Согласно поставляемой конфигурации, сбой при подборе детали вызывает срабатывание сигнализации и пресс останавливается. Конкретная логика блокировки, условия перезапуска и процедура устранения неисправности должны быть подтверждены во время ввода в эксплуатацию.
Физическая защита
В машине используется физический барьер безопасности и прозрачная защитная дверца с внутренним светодиодным освещением для улучшения видимости во время работы. Эти функции помогают отделить оператора от рабочего механизма.
Окончательную установку следует проверить на соответствие применимым требованиям безопасности оборудования и компоновке существующей печатной машины. Операторам не следует обходить блокировки или входить в защищенную рабочую зону, пока возможны опасные движения.
Стандартные промышленные компоненты
Заявленная аппаратная конфигурация включает в себя ПЛК XINJE, серводвигатели и пневматические компоненты AIRTAC. Система управления сочетает в себе автоматическую последовательность действий, ввод параметров на сенсорном экране и подсказки о тревогах.
При закупке покупатели должны подтвердить точные модели компонентов, электрические схемы, наличие запасных частей и требования к техническому обслуживанию поставляемой конфигурации.
Технические характеристики
| Элемент | Спецификация |
| Диаметр заготовки | 8–60 мм |
| Высота заготовки | 3–35 мм |
| Максимальный вес заготовки | ≤100 г |
| Регулируемая высота подборщика | 1000–1400 мм от пола |
| Горизонтальный ход пикапа | 1100 мм |
| Вертикальный ход пикапа | 450 мм |
| Паллетизация горизонтального перемещения | 850 мм |
| Паллетизация вертикального перемещения | 100 мм |
| Максимальная высота штабелирования | ≤60 мм |
| Совместимые размеры лотка | 220–400 мм × 200–300 мм |
| Емкость магазина с пустым лотком | До 9 лотков |
| Полная буферная емкость лотка | До 9 лотков |
| Максимальная загрузка полного лотка | 80 кг |
| Скорость щетки | 0–1100 об/мин |
| Максимальная заявленная частота цикла | 15 циклов/мин |
| Источник питания | 220 В переменного тока, 50 Гц |
| Общая номинальная мощность | 2,5 кВт |
| Рабочее давление воздуха | 0,5–0,7 МПа |
| Габаритные размеры (Ш×Д×В) | 1300 × 1450 × 1800 мм |
| Методы захвата | Зажим, магнитное, вакуумное и внутреннее расширение |
| Система управления | ПЛК XINJE + сенсорный экран HMI |
Примечание. Значение 15 циклов/мин является заявленным теоретическим максимумом, а не гарантированной производительностью. Фактическая производительность зависит от цикла прессования, размеров детали, метода захвата, времени чистки и схемы укладки на поддоны. Станция обработки не может превышать эффективную производительность подключенного пресса.
Приложения
The Полностью автоматическая машина для обработки и укладки деталей порошковой металлургиипредназначен для послепечатной обработки на производствах порошковой металлургии, в том числе:
Компоненты автомобилей и мотоциклов:Необработанные прессовки для поршней амортизаторов и других подходящих фасонных деталей.
Пропитанные маслом подшипники и втулки:Заготовки подшипников на основе железа и меди, требующие тщательного переноса перед спеканием.
Шестерни, кулачки и конструктивные элементы:Шестерни, кулачки и некоторые детали неправильной формы для порошковой металлургии в пределах указанного диапазона обработки.
Линии пресс-агломерации:Области применения, в которых неспеченные прессовки необходимо снять, очистить, разместить на лотках и передать на последующий процесс спекания.
Совместимость следует оценивать по фактическому чертежу детали, материалу, весу, размерам и требуемой ориентации при обращении. Рабочая станция предназначена для механических прессов для прессования порошков серии FY и гидравлических сервопрессов. Пригодность к модернизации оценивается на основе проекта.
Управление качеством и поддержка
XIAYI создала систему управления качеством, соответствующую требованиям IATF 16949:2016. Для покупателей, которым требуется официальная документация о качестве поставщика, применимые системные документы и их объем могут быть подтверждены во время закупок.
Перед отправкой каждая рабочая станция проходит заводское тестирование без нагрузки и связанной работы. В поставляемую документацию входит руководство по эксплуатации, электрические чертежи и список запасных частей.
XIAYI также обеспечивает поддержку при установке и вводе в эксплуатацию, интеграцию сигналов с печатной машиной клиента, а также обучение эксплуатации машины, замене захватов, настройке параметров и устранению неполадок.
Заявленный гарантийный срок составляет 12 месяцев. Предоставляется удаленная и выездная техническая поддержка на согласованных условиях обслуживания, а также долгосрочная поставка оригинальных запасных частей.
Перед заказом покупатели могут предоставить чертежи деталей и модель пресса, чтобы компания XIAYI могла оценить метод захвата, характеристики лотка, требования к интерфейсу и ожидаемый производственный цикл.
Часто задаваемые вопросы
Можно ли дооснастить рабочую станцию существующим прессом для прессования порошков?
Да, проекты модернизации могут быть оценены. XIAYI нужна модель пресса, высота штампа, высота захвата и сведения о доступном сигнальном интерфейсе. Для некоторых старых печатных машин может потребоваться модуль преобразования сигналов, прежде чем станет возможной надежная интеграция.
Может ли одна рабочая станция обслуживать несколько печатных машин?
Стандартная конфигурация рассчитана на обслуживание одного пресса. Для установки нескольких прессов требуется индивидуальный распределительный модуль, а также оценка времени цикла, расстояния между прессами, потока деталей и необходимой погрузочно-разгрузочной способности.
Как выбрать метод захвата?
Выбор зависит от геометрии заготовки, материала и прочности в сыром состоянии. Зажим, магнитный, вакуумный захват и захват с внутренним расширением предъявляют разные требования. Предоставление чертежей деталей или образцов позволяет оценить решение для захвата перед производством.
Обязательно ли использовать графитовые лотки?
Нет. Указанные совместимые варианты лотков включают сетчатые лотки, графитовые пластины и лотки из нержавеющей стали. Лоток должен соответствовать указанному размерному ряду, а деформация дна не должна превышать 2 мм согласно прилагаемым требованиям. Перед использованием существующие лотки следует проверить на предмет прилегания и устойчивости.
Может ли машина постоянно достигать 15 циклов в минуту?
Пятнадцать циклов в минуту — это заявленный теоретический максимум. Достижимая производительность зависит от цикла пресса, размеров заготовки, времени захвата и отпускания, требований к чистке и схемы укладки на поддоны. Окончательная частота цикла должна быть подтверждена путем тестирования репрезентативных деталей.
Какое регулярное обслуживание требуется?
Плановое техническое обслуживание включает в себя удаление скопившегося порошка со щеток и рабочей зоны, проверку пневмоподключений, смазку сервомодулей согласно графику ТО, а также проверку захватов на предмет износа. Рекомендуемые интервалы технического обслуживания должны быть подтверждены в руководстве по эксплуатации машины.
Запросить решение по обработке
Если вы планируете новую производственную линию порошковой металлургии или модернизируете существующий пресс, XIAYI может оценить требования к обращению на основе информации о ваших компонентах и оборудовании.
Чтобы поддержать практическое предложение, предоставьте чертеж заготовки, материал, размеры, вес, текущую модель пресса, время цикла пресса, размеры лотка и целевой объем производства. Эта информация помогает определить, подходит ли стандартная конфигурация или требуется индивидуальный захват, работа с лотками или интеграция с несколькими прессами.
Связанная категория
- Детали порошковой металлургии
- Штамповочные детали амортизатора
- Резиновые детали амортизатора
- Пластиковые детали амортизатора
- Поршневой шток амортизатора
- Спиральная пружина амортизатора
- Скользящая втулка DU
- Крепления амортизатора
- Стальная труба
- Полные амортизаторы
- Оборудование для производства и испытаний компонентов амортизаторов
Отправить запрос
Контакты
-
Адрес
№ 209 переулок 520 Tongning Rd, улица Цяньцзян, район Цзянбэй, город Нинбо, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
Получите индивидуальное предложение на детали вашего амортизатора
Почему глобальные покупатели выбирают Нинбо Сяи:
✓ Сертификат IATF 16949 — уровень брака строго контролируется и не превышает 0,1%.
✓ Полная поставка — Поршни, шатуны, пружины, штамповки и резиновые детали.
✓ Поддержка исследований и разработок — индивидуальные формулы порошковой металлургии и быстрое прототипирование в течение 7–10 дней.
✓ Подтвержденная мощность — ежегодно производится 50 миллионов поршней с сердечником для OEM-производителей по всему миру.
Готовы начать? Заполните форму ниже, и наша команда инженеров ответит в течение 24 часов и предоставит индивидуальные рекомендации.
Новости Рекомендации