- Дом
- О нас
- Продукты
- Детали порошковой металлургии
- Штамповочные детали амортизатора
- Резиновые детали амортизатора
- Пластиковые детали амортизатора
- Поршневой шток амортизатора
- Спиральная пружина амортизатора
- Скользящая втулка DU
- Крепления амортизатора
- Стальная труба
- Полные амортизаторы
- Оборудование для производства и испытаний компонентов амортизаторов
- Новости
- Скачать
- Отправить запрос
- Связаться с нами
русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Продукты
Мы поставляем компоненты амортизаторов всех категорий, включая поршни, штамповки, резиновые уплотнения, поршневые штоки, пружины, а также станки для обвязывания и накатки канавок собственной разработки.

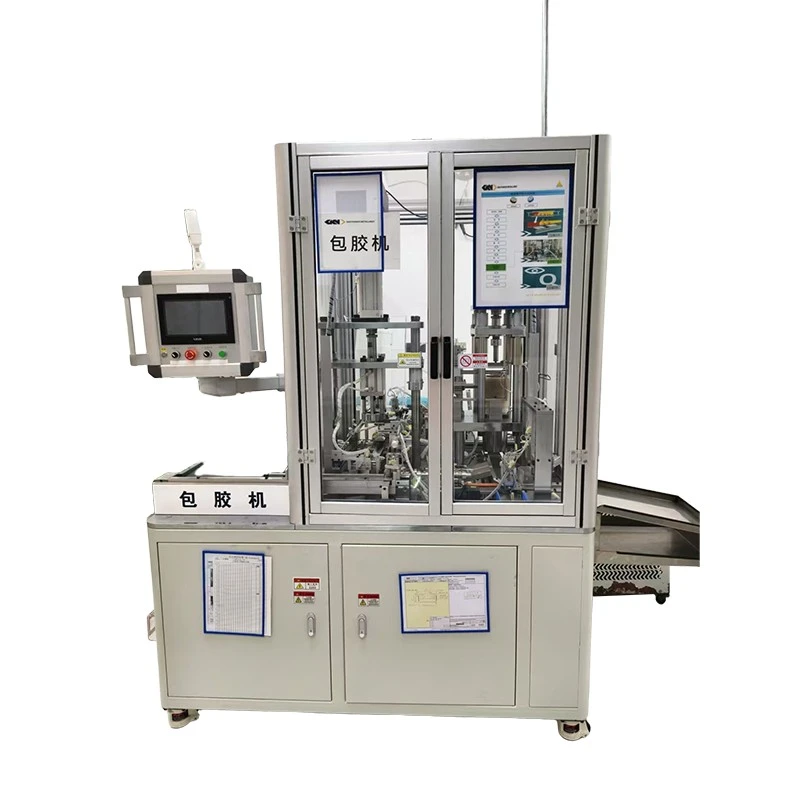
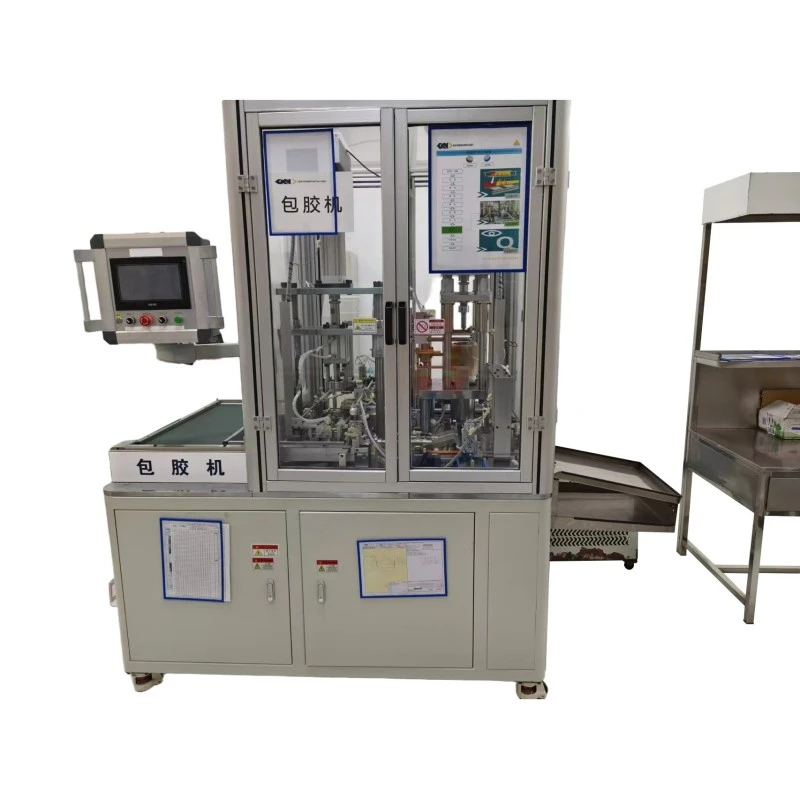
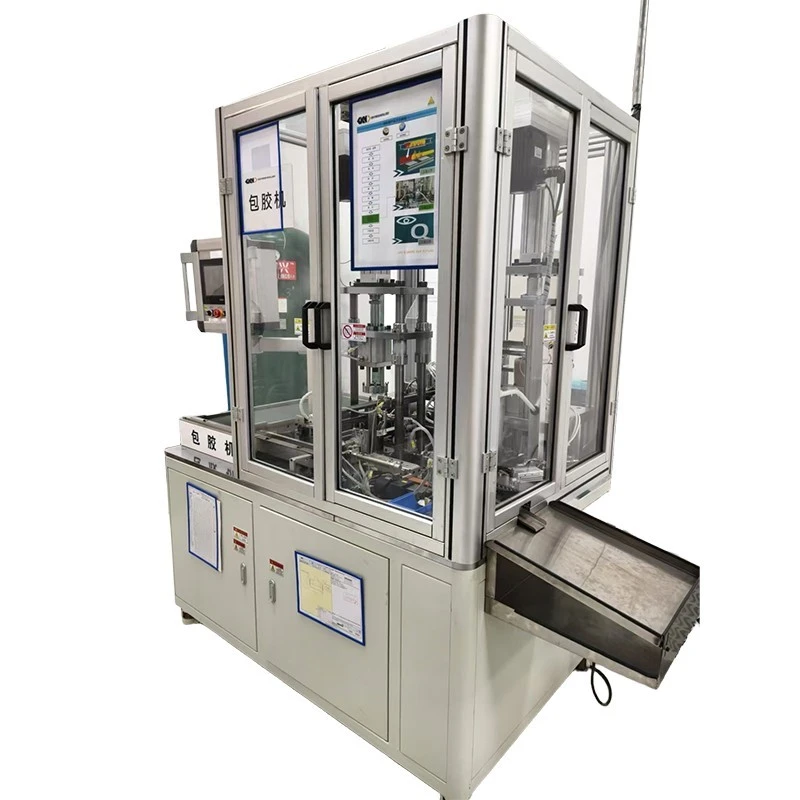
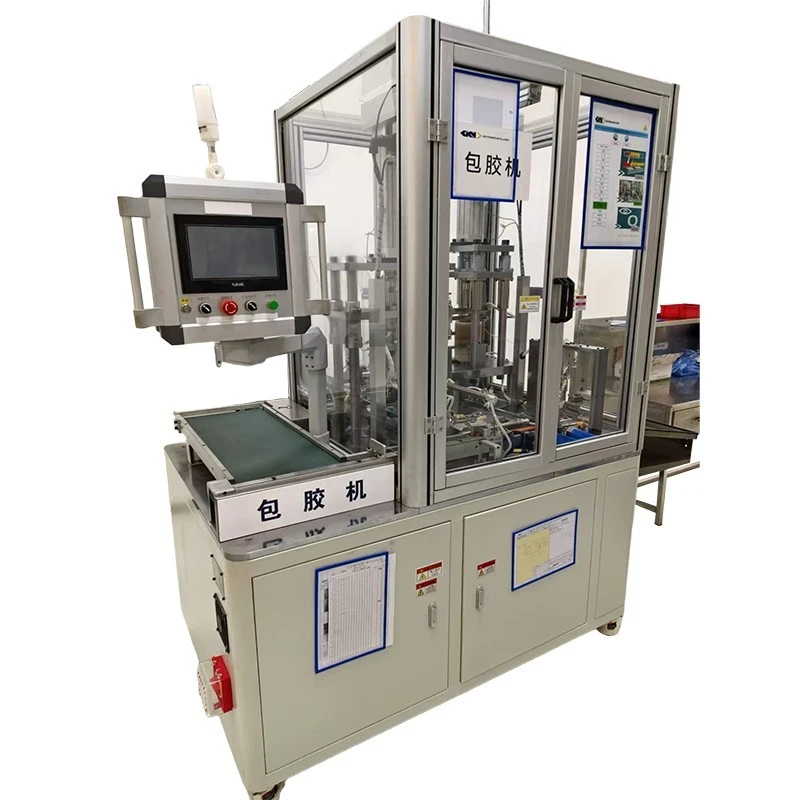
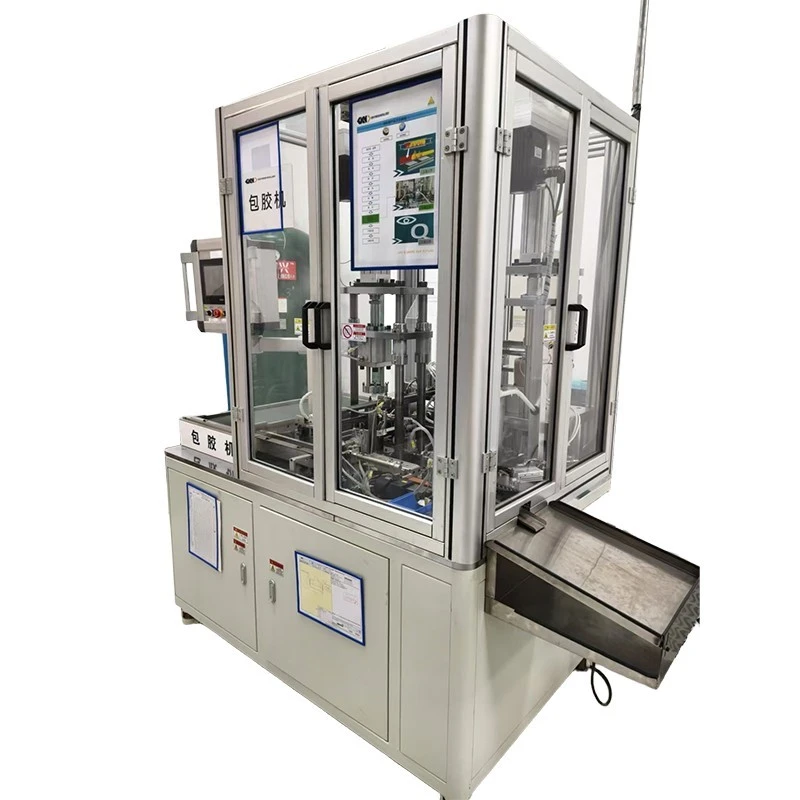
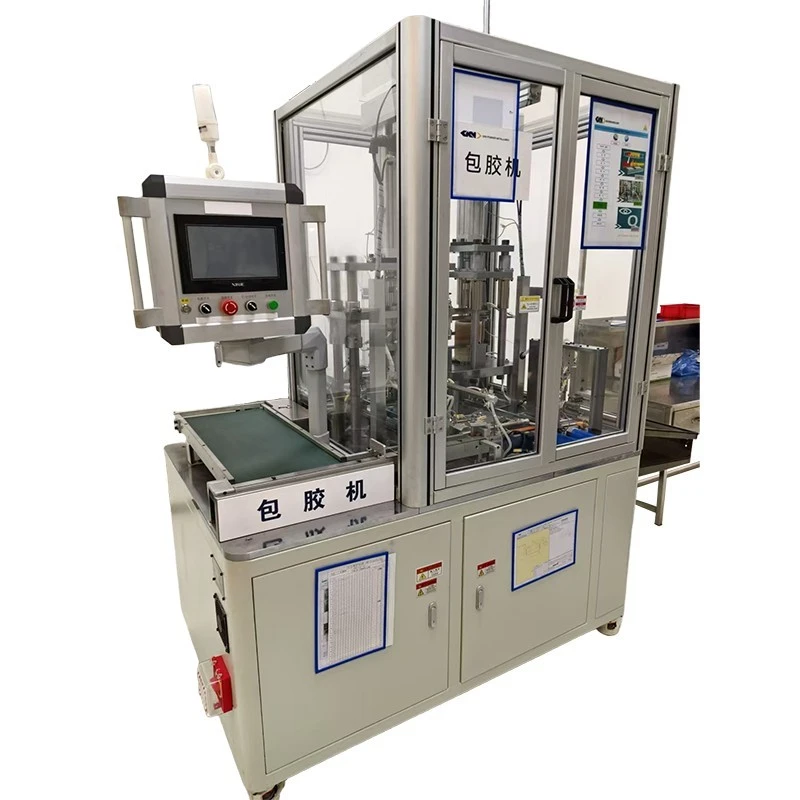
Полностью автоматическая машина для обвязки поршней
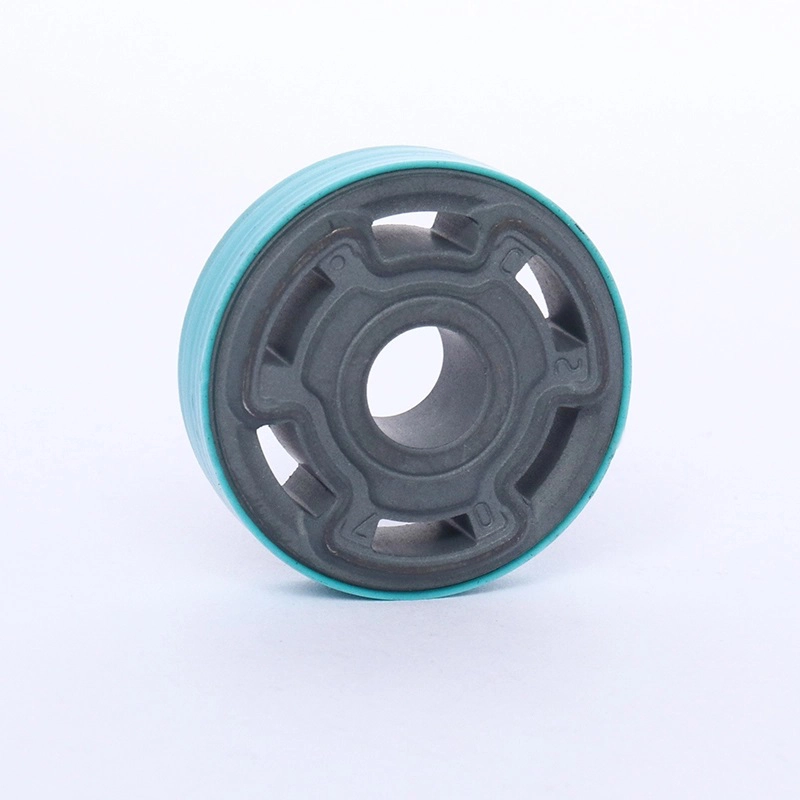
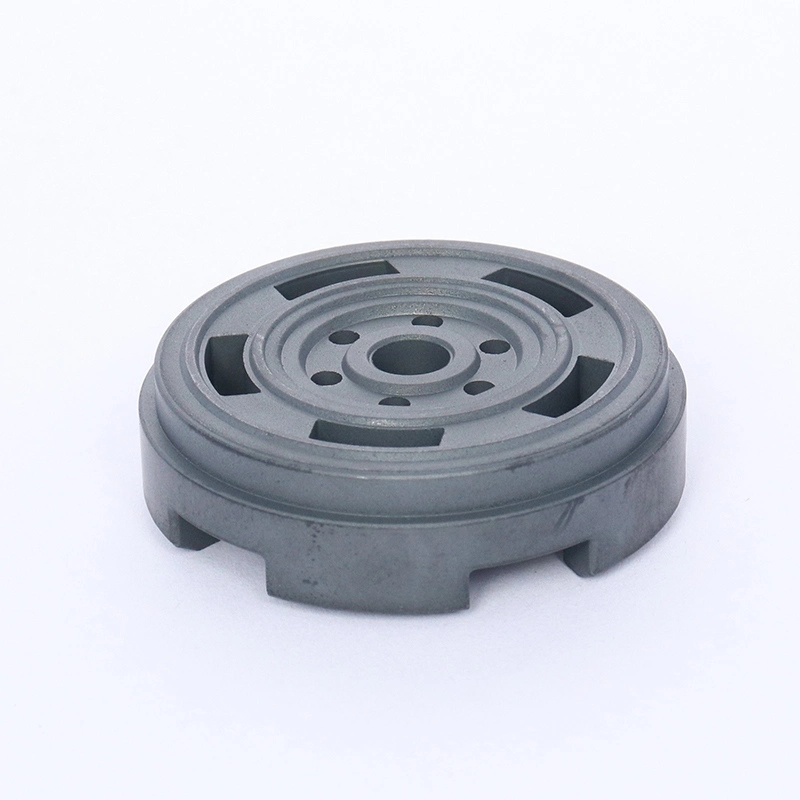
Полностью автоматическая машина для обвязки поршней XIAYI предназначена для автоматического обвязывания тефлоновыми бандажами поршней порошковой металлургии, используемых в гидравлических амортизаторах автомобилей и мотоциклов. Машина объединяет подачу поршня, размещение диска из ПТФЭ, горячее электромагнитное прессование, охлаждение циркулирующей водой, удаление заусенцев, развальцовку, удаление отходов и отделение дефектных деталей в один непрерывный процесс.
The Полностью автоматическая машина для обвязки поршнейXYBJ-035XA(N) специально разработан для кольцевых колец из ПТФЭ на поршнях амортизаторов порошковой металлургии. Он сочетает в себе автоматическую подачу поршня, подборщик дисков из ПТФЭ, электромагнитное горячее прессование, охлаждение циркуляционной водой, удаление заусенцев, развальцовку, удаление отходов, отделение дефектных деталей и выгрузку готовых деталей.
Имея производственную мощность≥300 штук в час, управление на базе ПЛК, управление с помощью сенсорного экрана, регулируемые параметры процесса и настраиваемый инструмент, машина предназначена для непрерывного массового производства, сокращая при этом ручную обработку между отдельными этапами процесса.
XIAYI создала систему управления качеством, соответствующуюИАТФ 16949:2016, поддерживая контролируемые производственные процессы для автомобильного оборудования и компонентов.
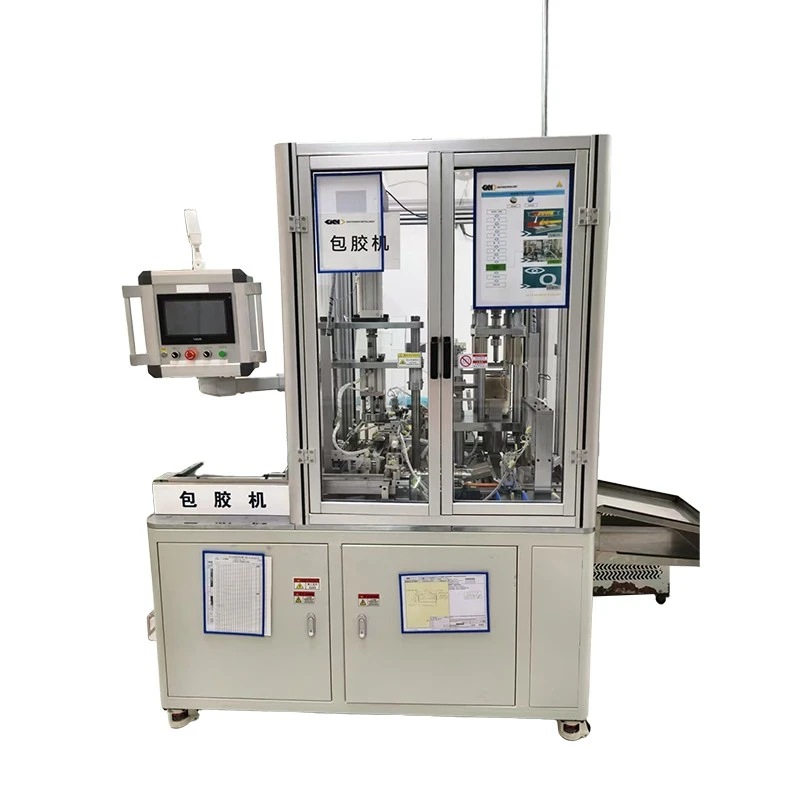
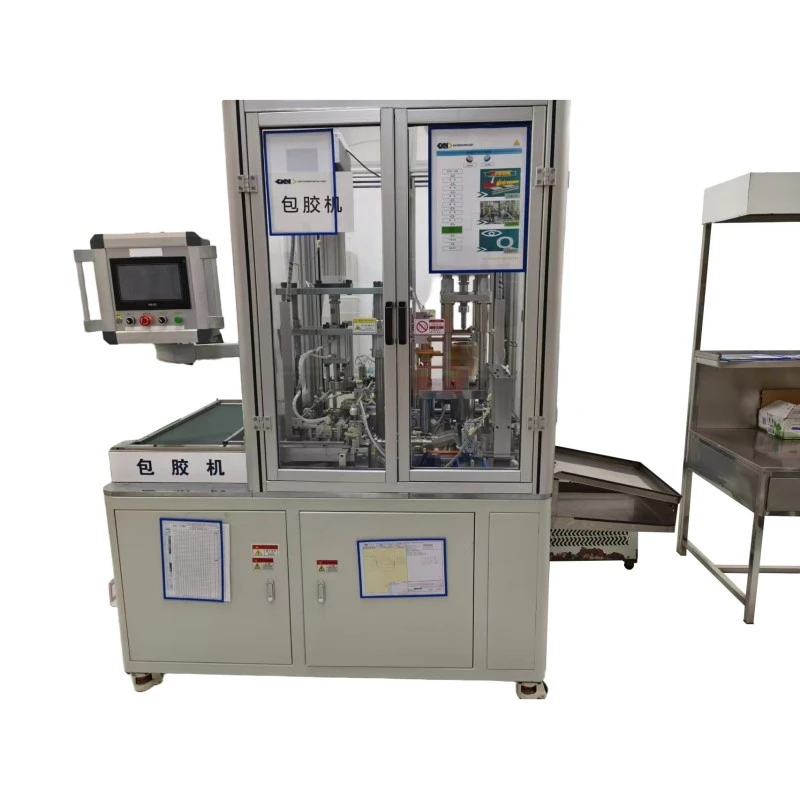
Интеграция производственного процесса
Автоматическая подача материала
Поршень сначала перемещается из подающего лотка в положение обработки. Вакуумная система захватывает диск из ПТФЭ и точно помещает его перед началом операции прессования.
Интегрированное бандажирование и формование
Затем поршень и материал ПТФЭ поступают на станцию электромагнитного нагрева, где для склеивания применяются контролируемые давление и температура. После горячего прессования заготовка поступает непосредственно в станцию циркуляционного водяного охлаждения.
Отделка и выгрузка деталей
После охлаждения поршень приступает к снятию заусенцев и развальцовке. Излишки материала удаляются, формируется фторопластовая кромка, а отходы обрезки сдуваются сжатым воздухом. Заключительный этап отделяет годные и подозрительные детали при возникновении ненормального состояния машины с последующей автоматической выгрузкой готовых поршней.
Такое интегрированное устройство сокращает промежуточные операции и упрощает управление полным циклом обвязки ПТФЭ в рамках одной производственной линии.
Управление процессом
Управление ПЛК и сенсорным экраном
The Полностью автоматическая машина для обвязки поршнейиспользует ПЛК Xinje и сенсорный экран TouchWin для координации отдельных этапов обработки.
Операторы могут настраивать ключевые параметры, включая давление прессования, время нагрева, время охлаждения, скорость движения и другие параметры процесса, через интерфейс сенсорного экрана. Доступны ручной и автоматический режимы работы для настройки производства, тестирования и нормальной работы.
Параметры нагрева и охлаждения
Система контроля температуры сочетает в себе электромагнитный нагрев с независимым контуром циркуляционного водяного охлаждения. Диапазон температур нагрева составляет0–400°С, в то время как рекомендуемая температура формы составляет200–320°С. Минимальный расход охлаждающей воды составляет≥2,5 л/мин.
Мониторинг сигналов тревоги и ввода-вывода
Встроенная функция мониторинга ввода-вывода позволяет техническим специалистам наблюдать за сигналами машины во время ввода в эксплуатацию и устранения неполадок. Также сохраняется история сигналов тревоги, предоставляющая полезную информацию при расследовании отклонений температуры, сигналов датчиков, проблем с пневматикой или других сбоев в работе оборудования.
Инструмент и смена продукта
Сменная оснастка
Различные размеры поршня амортизатора могут потребовать разных условий формования и позиционирования. По этой причине в оборудовании используются сменные инструменты, а не одна фиксированная конфигурация.
Система инструментов может включать в себя дисковые пресс-формы, конические матрицы, бандажные формы, тарельчатые втулки из ПТФЭ, приспособления для снятия заусенцев и другие приспособления, изготовленные по индивидуальному заказу в соответствии с конструкцией поршня.
Смена модели
При переключении между совместимыми моделями поршней можно заменить соответствующий набор инструментов и настроить необходимые параметры процесса через HMI. Рецептуры процессов также можно сохранять и вызывать, что помогает производственному персоналу сократить количество повторных вводов параметров при изменении модели.
Конфигурируемые технологические модули
Функции удаления заусенцев, развальцовки и подачи дисков из ПТФЭ можно настроить в соответствии с производственными требованиями, что обеспечивает большую гибкость при интеграции машины в различные процессы производства поршней.
Устройство отопления и охлаждения
Электромагнитный нагрев
Электромагнитный нагрев обеспечивает контролируемое нагревание пресс-формы во время цикла прессования. Это позволяет машине создавать необходимые температурные условия на этапе склеивания ПТФЭ.
Циркуляционное водяное охлаждение
После завершения этапа склеивания заготовка попадает в независимую систему циркуляционного водяного охлаждения для быстрого снижения температуры.
Стабильность формования ПТФЭ
Процесс охлаждения помогает стабилизировать материал ПТФЭ после горячего прессования и обеспечивает равномерную формовку перед последующими операциями обрезки. Рекомендуемый диапазон температур пресс-формы200–320°Собеспечивает практическое описание процесса, а фактические параметры можно регулировать в соответствии с материалом ПТФЭ, конструкцией поршня, конфигурацией инструментов и производственными требованиями.
Автоматизация и обработка деталей
Поршневая подача
Подающий лоток и конвейерная система перемещают поршни амортизаторов в зону обработки. В последовательность подачи можно включить дополнительное переворачивание поршня.
Передача дисков из ПТФЭ
Встроенный генератор вакуума обеспечивает захват и транспортировку дисков из ПТФЭ, а фотоэлектрические датчики и бесконтактные переключатели контролируют положение компонентов на протяжении всего процесса.
Вывоз и сброс отходов
После обвязки и формовки сжатый воздух удаляет обрезки стружки из рабочей зоны. Готовые компоненты затем автоматически выгружаются.
Такое расположение помогает сократить количество повторяющихся операций вручную и обеспечивает перемещение поршня в заданной последовательности обработки.
Обработка ошибок и отслеживание
Мониторинг нештатных состояний
При крупносерийном производстве поршней важным фактором является предотвращение образования большого количества сомнительных деталей в результате неисправности машины.
Система управления включает в себя логику сигнализации для ненормальных условий эксплуатации, таких как отклонения температуры. Когда машина останавливается из-за ненормального состояния, подозрительные заготовки можно отделить от аттестованных продуктов в соответствии с запрограммированной последовательностью.
История сигналов тревоги
История аварийных сигналов сохраняется в системе управления, поэтому обслуживающий персонал может просматривать предыдущие события с машиной. Вместе с контролем ввода-вывода это дает практический справочник по устранению неполадок и профилактическим проверкам.
Защита производства
Машина также спроектирована так, чтобы останавливаться при определенных условиях неисправности, а не продолжать производство без контроля процесса, что помогает ограничить потенциальное влияние неисправностей оборудования на последующие партии поршней.
Основные технические характеристики
| Элемент | Спецификация |
| Модель | XYBJ-035XA(Н) |
| Габаритные размеры (Д × Ш × В) | 1600×1050×2200 мм |
| Вес машины | 700 кг |
| Номинальное напряжение/частота | 220 В/50 Гц |
| Макс. Потребляемая мощность | 4500 Вт |
| Рабочее давление воздуха | 0,5–1 МПа |
| Рекомендуемое давление воздуха | 0,5–0,7 МПа |
| Метод нагрева | Электромагнитный нагрев |
| Диапазон температур нагрева | 0–400°С |
| Рекомендуемая температура формы | 200–320°С |
| Метод охлаждения | Циркуляционное водяное охлаждение |
| Мин. Расход охлаждающей воды | ≥2,5 л/мин |
| Производственная мощность | ≥300 штук/час |
| Система управления | ПЛК Xinje + сенсорный экран TouchWin HMI |
| Воздухозаборная труба | Φ10 |
| Труба охлаждающей воды | Φ8 |
Основные компоненты
Система управления и пневматическая система
В разделе управления используетсяПЛК Xinje XC3-60T-E с модулями расширениявместе с сенсорным HMI TouchWin. ПЛК координирует обработку материалов, нагрев, охлаждение, прессование, обрезку, датчики, сигналы тревоги и другие автоматические действия.
В пневматической системе используются цилиндры AIRTAC, электромагнитные клапаны, блоки фильтров-регуляторов, генератор вакуума и вакуумметр. Система включает в себя33 комплекта электромагнитных клапановдля управления соответствующими пневматическими движениями.
Система прессования и привода
В системе прессования используется электрический пресс-цилиндр с сервоприводом и максимальной силой прессования15 кН. Для подающих лотков и конвейерных механизмов используются несколько двигателей с регулируемой скоростью.
Температура и система охлаждения
Температурная система состоит из керамического нагревательного кольца, нагревательного листа PTC и независимого узла циркуляционного водяного охлаждения.
Датчики и инструменты
Бесконтактные переключатели и фотоэлектрические датчики обеспечивают контроль положения и процесса.
Инструментарий настраивается в соответствии с размерами поршня и может включать в себя пресс-формы для бандажирования, пресс-формы для дисков, конические матрицы, втулки дисков из ПТФЭ и установочные приспособления для удаления заусенцев.
Производственные приложения
Поршни автомобильного амортизатора
The Полностью автоматическая машина для обвязки поршнейпредназначено для производителей, работающих с поршнями порошковой металлургии, используемыми в гидравлических амортизаторах.
Компоненты амортизатора мотоцикла
Оборудование также подходит для производства компонентов амортизаторов мотоциклов, где требуются поршни с тефлоновым покрытием, полученные методом порошковой металлургии.
Мультимодельное производство
Машина может соответствовать различным характеристикам поршней путем замены соответствующих приспособлений и настройки соответствующих параметров процесса. Это делает его подходящим для производителей, производящих несколько вариантов поршней, а не одно фиксированное изделие.
Для компаний, внедряющих процессы наклеивания поршневых бандажей собственными силами, интегрированная структура также предоставляет возможность связать наложение тефлоновых бандажей с предыдущими и последующими этапами автоматизированного производственного процесса.
Установка и обслуживание
Ежедневная проверка
Перед ежедневным запуском операторы должны проверять рабочее давление воздуха и проверять пневматические трубы на предмет утечек. Линейные направляющие и линейные подшипники следует смазывать примерно каждые три дня в зависимости от условий эксплуатации.
Механический осмотр
Двигатели следует проверять на предмет ненормального шума, а пыль и смазку следует регулярно удалять с поверхностей двигателей. Винты, болты и другие точки крепления следует проверять и подтягивать ежемесячно.
Обзор сигналов тревоги
Записи сигналов тревоги также следует периодически просматривать. Повторяющиеся сигналы тревоги или ненормальные сигналы могут служить ранним признаком того, что датчик, пневматический компонент, привод или другой компонент машины требуют проверки.
Установка и техническая поддержка
Монтаж и ввод в эксплуатацию
XIAYI обеспечивает поддержку при установке и вводе в эксплуатацию после доставки.
Обучение операторов
Обучение операторов может охватывать эксплуатацию машины, настройку параметров, диагностику неисправностей и процедуры планового технического обслуживания.
Гарантия и запасные части
Оборудование поставляется сГарантия 12 месяцев с даты приемки. XIAYI также обеспечивает пожизненную поставку запасных частей и техническую консультационную поддержку.
Для клиентов, эксплуатирующихПолностью автоматическая машина для обвязки поршнейпри непрерывном производстве техническая поддержка может охватывать эксплуатацию оборудования, настройку параметров, устранение неполадок, настройку инструментов и текущее обслуживание.
Благодаря системе управления качеством, соответствующей стандарту IATF 16949:2016, XIAYI фокусируется на контролируемом производстве и управлении качеством оборудования, обслуживающего производственные процессы, связанные с автомобилестроением.
Часто задаваемые вопросы
Для чего предназначена эта машина?
Машина предназначена для автоматического наклеивания тефлоновых бандажей на поршни порошковой металлургии, используемые в гидравлических амортизаторах автомобилей и мотоциклов. Он сочетает в себе размещение ПТФЭ, горячее прессование, охлаждение, удаление заусенцев, развальцовку и обработку деталей в рамках одной автоматизированной системы.
Какую производственную мощность может достичь машина?
Установленная производственная мощность составляет≥300 штук в час. Фактическая производительность может варьироваться в зависимости от размеров поршня, материала ПТФЭ, конфигурации оснастки, параметров процесса и условий производства.
Как лента из ПТФЭ прикреплена к поршню?
В этом процессе используется электромагнитный нагрев вместе с контролируемым прессованием. После горячего прессования поршень поступает на станцию охлаждения циркулирующей водой для быстрой стабилизации связанного материала из ПТФЭ.
Какой температурный диапазон можно настроить?
Электромагнитная система обогрева имеет температурный диапазон0–400°С. Рекомендуемый диапазон температур пресс-формы200–320°Спредоставляется в качестве ссылки на процесс, а окончательные настройки должны быть установлены в соответствии с конкретным материалом ПТФЭ и конструкцией поршня.
Можно ли производить разные модели поршней?
Да. Машина поддерживает несколько спецификаций поршней благодаря сменному инструменту. Соответствующие формы и приспособления можно менять в соответствии с размерами поршня, а параметры процесса можно сохранять и вызывать через HMI.
Могут ли операторы корректировать производственные параметры?
Да. ПЛК и сенсорный экран HMI позволяют операторам регулировать такие параметры, как давление прессования, время нагрева, время охлаждения и скорость движения. Также доступны ручной и автоматический режимы работы.
Как машина справляется с аномальными производственными условиями?
Система управления контролирует сигналы процесса и подает сигналы тревоги при определенных аномальных условиях, включая проблемы, связанные с температурой. Когда машина останавливается из-за нештатной ситуации, подозрительные детали можно отделить, чтобы уменьшить вероятность смешивания потенциально дефектной продукции с сертифицированными деталями.
Какой тип сжатого воздуха требуется машине?
Указанное рабочее давление воздуха составляет0,5–1 МПа, срекомендуется 0,5–0,7 МПадля нормальной работы. В машине используется воздухозаборная труба Φ10.
Какой источник охлаждающей воды необходим?
В системе охлаждения используется циркулирующая вода с минимально необходимым расходом≥2,5 л/мин. Указанный размер трубы охлаждающей воды составляет Φ8.
Доступно ли обучение монтажу и операторам?
Да. XIAYI обеспечивает поддержку при установке и вводе в эксплуатацию после поставки, а также обучение операторов, включая эксплуатацию машины, настройку параметров, диагностику неисправностей и текущее обслуживание.
Связанная категория
- Детали порошковой металлургии
- Штамповочные детали амортизатора
- Резиновые детали амортизатора
- Пластиковые детали амортизатора
- Поршневой шток амортизатора
- Спиральная пружина амортизатора
- Скользящая втулка DU
- Крепления амортизатора
- Стальная труба
- Полные амортизаторы
- Оборудование для производства и испытаний компонентов амортизаторов
Отправить запрос
Контакты
-
Адрес
№ 209 переулок 520 Tongning Rd, улица Цяньцзян, район Цзянбэй, город Нинбо, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
Получите индивидуальное предложение на детали вашего амортизатора
Почему глобальные покупатели выбирают Нинбо Сяи:
✓ Сертификат IATF 16949 — уровень брака строго контролируется и не превышает 0,1%.
✓ Полная поставка — Поршни, шатуны, пружины, штамповки и резиновые детали.
✓ Поддержка исследований и разработок — индивидуальные формулы порошковой металлургии и быстрое прототипирование в течение 7–10 дней.
✓ Подтвержденная мощность — ежегодно производится 50 миллионов поршней с сердечником для OEM-производителей по всему миру.
Готовы начать? Заполните форму ниже, и наша команда инженеров ответит в течение 24 часов и предоставит индивидуальные рекомендации.
Новости Рекомендации